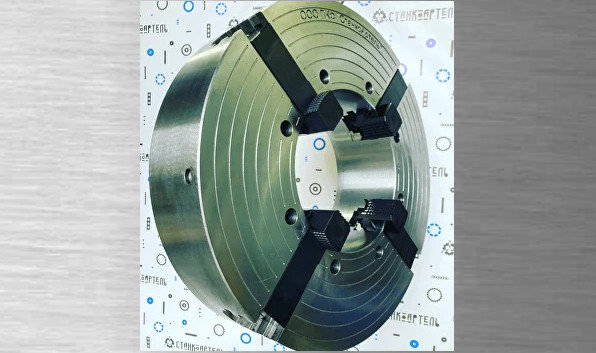
Специальные патроны трубонарезных станков отличаются усиленной конструкцией, рассчитанной на радиальные нагрузки при нарезании резьбы. Трехкулачковые системы с гидроприводом обеспечивают усилие зажима до 5 тонн. Термообработанные направляющие кулачков из стали 40ХН повышают износостойкость. Уплотненные подшипниковые узлы предотвращают попадание стружки в механизм. Автоматические центрирующие вставки адаптируются под разные диаметры труб.
Классификация по типу обрабатываемых труб
Для стальных труб используют патроны с насечками на кулачках и усилителем крутящего момента. Мягкие цветные металлы требуют патронов с медными накладками. Тонкостенные трубы фиксируют системами с распределенным давлением. Большие диаметры (свыше 300 мм) обрабатывают планшайбовыми патронами. Для нержавеющих сталей применяют немагнитные сплавы кулачков.
Системы привода и управления
- Гидравлические патроны обеспечивают плавное регулирование усилия зажима.
- Пневматические системы применяют для высокоскоростной обработки.
- Электромеханические патроны с сервоприводом позволяют программировать параметры зажима.
- Ручные зажимные механизмы используют в мобильных установках.
- Системы ЧПУ интегрируются с датчиками контроля усилия.
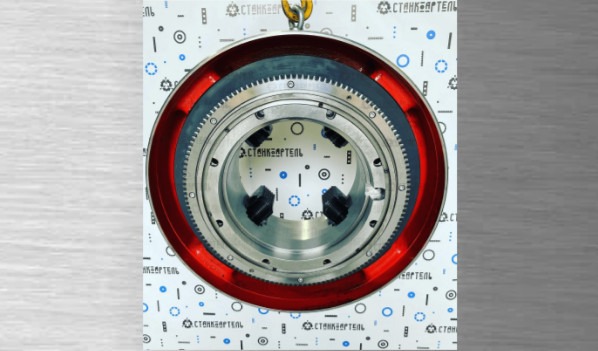
В оборудовании важна точность и балансировка. Прецизионные патроны для метрической резьбы обеспечивают биение 0,02-0,05 мм. Динамическая балансировка выполняется на рабочих оборотах. Компенсационные вкладыши устраняют овальность труб. Лазерная юстировка положения кулачков повышает качество резьбы.
Критерии выбора патрона
Максимальный диаметр обрабатываемой трубы определяет размер, к примеру патрон 720. Рабочее давление гидросистемы станка должно соответствовать параметрам патрона. Материал кулачков подбирается под тип обрабатываемой трубы. Наличие системы быстрой смены кулачков сокращает конечное время.
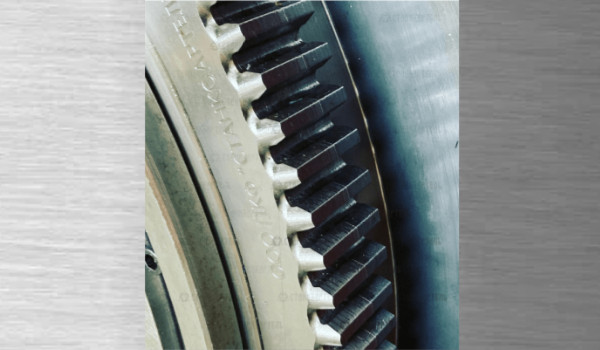
Регулярная замена уплотнительных колец гидросистемы. Контроль износа кулачков профилометром. Очистка направляющих от металлической пыли. Балансировка после замены комплектующих.


